
5s
+1
Submission successful!

|
| Marchio: | DLX |
| Numero di modello: | Puro nichel |
| MOQ: | 5 kg |
| Prezzo: | Custom orders based on provided images |
| Termini di pagamento: | L/C,D/A,D/P,T/T,Western Union |
| Capacità di fornitura: | 500 tonnellate al mese |
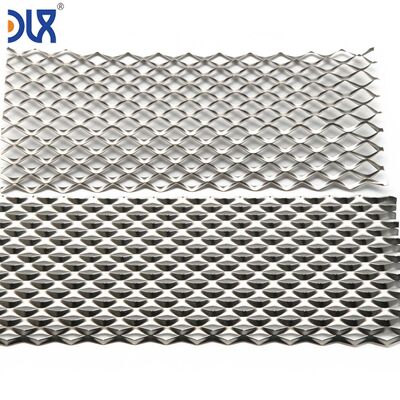
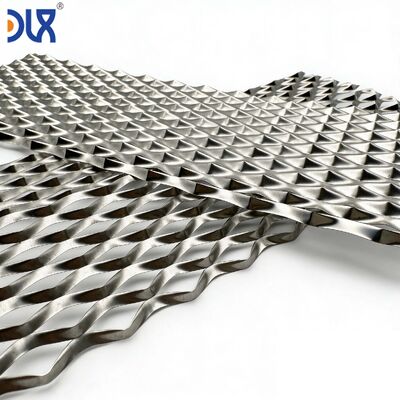
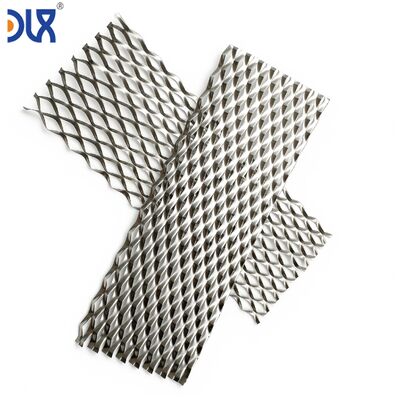
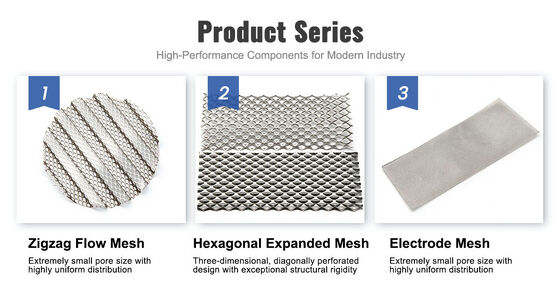
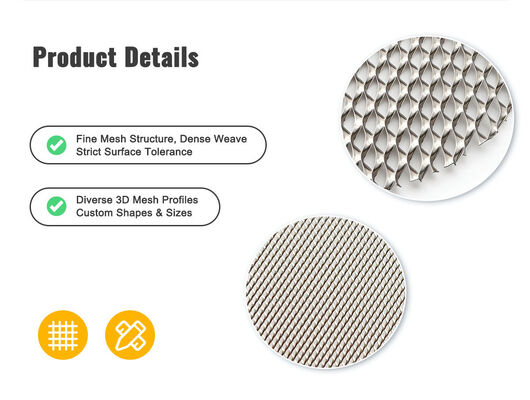
Non tutte le reti per elettrodi dovrebbero essere tessute. Per gli strati di diffusione del gas (GDL) e gli strati di trasporto poroso (PTL) degli elettrolizzatori a idrogeno, la rete espansa in nichel — con il suo caratteristico motivo a diamante a squame di pesce — offre un insieme fondamentalmente diverso di vantaggi: nessun filo incrociato per creare resistenza di contatto, nessuna intersezione di tessitura per intrappolare bolle di gas e una superficie piana e continua che distribuisce uniformemente il carico di compressione sulla membrana. Presso Changzhou DLX Alloy Co., Ltd., tagliamo e allunghiamo il nostro foglio di nichel puro in rete espansa internamente — controllando lo spessore del foglio, la larghezza del filo, l'apertura a diamante lungo (LWD) e la planarità finale per adattarsi al design della tua cella elettrolitica. Tracciabilità completa dalla fusione alla rete per ogni spedizione.
| Caratteristica | Rete Tessuta (Lana / Twill / Olandese) | Rete Espansa (Squame di Pesce) | Impatto sull'Elettrolizzatore |
|---|---|---|---|
| Struttura | Fili di ordito e trama che si incrociano a 90° | Singolo foglio tagliato e allungato — nessuna giunzione, nessun incrocio | Espansa: percorso elettrico uniforme. Tessuta: resistenza di contatto ad ogni intersezione di filo (centinaia per cm²). |
| Profilo superficiale | Nocche dove i fili si incrociano — punti alti che concentrano la compressione | Superficie nominalmente piana — aree di filo e legame sullo stesso piano | Espansa: compressione uniforme sulla membrana → nessun punto di alta pressione localizzato. Tessuta: le nocche dei fili possono indentare la membrana nel tempo. |
| Rilascio bolle di gas | Le intersezioni della tessitura intrappolano le bolle negli angoli | Le aperture a diamante sono a parete liscia — le bolle scivolano via | Espansa: rilascio gas più rapido dallo spazio dell'elettrodo → minore sovrapotenziale ad alta densità di corrente. Critico sopra 350 mA/cm². |
| Controllo area aperta | Determinata dal diametro del filo e dal conteggio della maglia | Determinata dalla larghezza del filo e dall'LWD — regolabile indipendentemente | Espansa: messa a punto della percentuale di area aperta senza cambiare lo spessore della maglia. Tessuta: cambiare l'area aperta cambia lo spessore. |
| Integrità meccanica | Si basa sulla tensione del filo — i singoli fili possono spostarsi | Monolitica — fili e legami formano un unico pezzo continuo | Espansa: non può sfilacciarsi. Tessuta: le estremità libere dei fili sui bordi tagliati richiedono un'attenta manipolazione per evitare cortocircuiti. |
| Parametro | Intervallo Tipico per Elettrolizzatori | Cosa Influenza |
|---|---|---|
| Spessore del foglio (pre-espansione) | 0.15–0.50 mm | Determina la sezione del filo → resistenza elettrica per unità di lunghezza e spessore di compressione sotto carico dello stack |
| Larghezza del filo | 0.4–1.2 mm | Filo più largo = minore resistenza ma minore area aperta. Filo più stretto = maggiore area aperta ma maggiore caduta IR. L'ottimale è specifico per la cella. |
| LWD (lato lungo del diamante) | 1.5–6.0 mm | L'asse lungo dell'apertura a diamante. LWD più grande = canali di fuga gas più grandi. Deve essere bilanciato con la larghezza del filo per la resistenza meccanica. |
| SWD (lato corto del diamante) | 1.0–3.5 mm | L'asse corto del diamante. SWD + LWD definiscono la percentuale di area aperta. SWD più basso = maglia più densa con più punti di contatto per cm². |
| Area aperta | 30–65% tipico per GDL/PTL | Maggiore area aperta = migliore rilascio gas ma minore conducibilità in piano. Minore area aperta = migliore conducibilità ma rilascio gas più lento. |
| Dimensioni del foglio | L * L personalizzate per il telaio della cella | Tagliato su misura con bordi puliti. Taglio laser o a cesoia — nessuna estremità di filo da sfilacciare perché la rete espansa non ha estremità di filo. |
Ottimizzazione per la tua cella? Inviaci la tua densità di corrente target, la velocità di produzione del gas per cella e il tipo di membrana. Raccomandiamo LWD, larghezza del filo e area aperta iniziali — quindi iteriamo in base ai dati del tuo test su cella singola.
| Posizione della Cella | Funzione | Perché la Rete Espansa è Spesso Preferita |
|---|---|---|
| Strato di diffusione del gas catodico (ALK) | Distribuire la corrente all'elettrodo catodico; trasportare le bolle di H&sub2; lontano dalla membrana | Le aperture a diamante forniscono un percorso di fuga del gas verticale senza restrizioni. Nessun angolo di tessitura per intrappolare microbolle di H&sub2; — critico per la produzione di idrogeno ad alta velocità. |
| Strato di trasporto poroso anodico (PEM) | Distribuire l'acqua all'anodo catalizzatore; trasportare le bolle di O&sub2; via; condurre elettroni dal catalizzatore alla piastra bipolare | La superficie piana protegge la sottile membrana PEM da perforazioni localizzate. Percorso elettrico continuo attraverso i fili — nessuna resistenza di contatto agli incroci dei fili. Adatto come strato PTL tra la membrana rivestita di catalizzatore e il campo di flusso della piastra bipolare. |
| Substrato dell'elettrodo (ALK — base per rivestimento catalizzatore) | Fornire una base ad alta superficie per il nichel Raney o il rivestimento catalizzatore di metalli nobili; condurre corrente al rivestimento | La superficie del filo è liscia e continua — il rivestimento catalizzatore si deposita in modo più uniforme rispetto alla rete tessuta dove la curvatura del filo crea variazioni nello spessore del rivestimento. |
| Collettore di corrente / campo di flusso (PEM) | Colmare il divario tra GDL e piastra bipolare; fornire canali di flusso per acqua e gas | L'area aperta può essere regolata indipendentemente dallo spessore. Alta area aperta per la consegna dell'acqua a bassa caduta di pressione; metallo del filo sufficiente per la raccolta di corrente. Nessun incrocio di filo per aumentare la caduta di pressione. |
La maggior parte delle reti espanse sul mercato inizia con lamiera di nichel acquistata — il produttore di rete non ha alcun controllo sulla chimica, la storia di laminazione o le condizioni superficiali del materiale grezzo. Presso DLX, il processo inizia con i nostri lingotti di nichel puro. Li laminamo a caldo in strisce, li laminamo a freddo allo spessore specificato, li tagliamo alla larghezza richiesta dagli utensili di espansione e li allunghiamo sulla nostra pressa di espansione. L'intera sequenza avviene in un'unica struttura sotto un unico sistema di qualità.
Perché questo è importante per le prestazioni dell'elettrolizzatore? Perché la chimica superficiale del foglio di nichel — prima ancora che entri nella pressa di espansione — determina la chimica superficiale della rete finita. Se il foglio è stato contaminato da ferro proveniente dai rulli di acciaio di un laminatoio terzo, quel ferro è ora incorporato nella superficie della tua rete per elettrodi. Si scioglierà nell'elettrolita KOH nel corso di centinaia di ore di funzionamento, si ridepositerà sul catodo e aumenterà il sovrapotenziale. Preveniamo questo laminando noi stessi, in una struttura dove i rulli di lavoro toccano solo leghe di nichel.
Fonte: catalogo prodotti DLX Alloy. Chimica certificata dal lingotto alla rete finita.
| Elemento (%) | N4 | N6 | Ni200 | Ni201 |
|---|---|---|---|---|
| Ni+Co | ≥99.9 | ≥99.5 | — | — |
| Ni | — | — | ≥99.2 | ≥99.0 |
| Fe | ≤0.04 | ≤0.1 | ≤0.4 | ≤0.4 |
| Cu | ≤0.015 | ≤0.1 | ≤0.25 | ≤0.25 |
| C | ≤0.01 | ≤0.1 | ≤0.15 | ≤0.02 |
| Si | ≤0.03 | ≤0.1 | ≤0.35 | ≤0.35 |
| Mn | ≤0.002 | ≤0.05 | ≤0.35 | ≤0.35 |
| S | ≤0.001 | ≤0.005 | ≤0.01 | ≤0.01 |
| Fase | Ispezione | Perché è Importante |
|---|---|---|
| Chimica del lingotto | OES per fusione; Fe, Cu, C verificati | Fe nel nichel = catalizzatore per la reazione secondaria di evoluzione dell'ossigeno sul lato anodico → efficienza di Faraday ridotta. Lo controlliamo dal lingotto. |
| Lamiera laminata a freddo | Profilo di spessore attraverso la larghezza; ispezione superficiale per difetti di laminazione | La variazione di spessore nel foglio diventa variazione della larghezza del filo nella rete espansa → distribuzione non uniforme della corrente sull'area dell'elettrodo. |
| Processo di espansione | LWD, SWD, larghezza del filo misurati per bobina; visivo per fili rotti, diamanti incoerenti | Un filo rotto crea una zona morta — nessun percorso elettrico attraverso quella sezione dell'elettrodo. Rilevato nella nostra struttura, non durante il tuo ciclo di condizionamento dello stack. |
| Planarità post-ricottura | Piano di riscontro in granito; deviazione dal piano registrata | La rete espansa che non è piatta dopo la ricottura non giacerà piatta sotto compressione — creando una distribuzione irregolare della pressione sulla membrana. |
| Dimensioni del foglio | L * L ±0.5 mm; ispezione del bordo per bave | I bordi della rete espansa devono essere privi di bave — un bordo tagliente sotto compressione può incidere sulla membrana. |
| Documentazione | EN 10204 3.1 MTC + rapporto dimensionale + rapporto parametri rete (LWD, SWD, larghezza filo, % area aperta) | Tracciabilità completa dal lingotto di nichel alla rete per elettrodi finita. |
Ispezione di terze parti da parte di SGS, BV o TÜV disponibile. Campione gratuito di 5 fogli per la valutazione iniziale da parte di OEM di elettrolizzatori.
| Protezione del foglio | Ogni foglio di rete espansa intercalato con carta velina priva di acidi. Impilati piatti tra pannelli di supporto rigidi. Poiché la rete espansa non ha estremità di filo, i danni durante l'impilamento sono minimi — ma proteggiamo comunque contro piegature e grinze. |
| Imballaggio in cassa | Imballato piatto in polietilene sigillato con essiccante, racchiuso in cassa di compensato. Rinforzi interni impediscono il movimento dei fogli durante il transito. |
| Identificazione | Grado, numero di colata del lingotto, spessore del foglio, LWD * SWD, larghezza del filo, % area aperta, dimensioni del foglio, codice di tracciabilità DLX sull'etichetta della cassa e sulla lista di imballaggio. |
| MOQ Campione | 5 fogli — gratuiti per la valutazione qualificata di OEM di elettrolizzatori. |
| MOQ Produzione | 50 fogli per specifica. |
| Tempi di consegna | 3–7 giorni per prove con spessore foglio in stock; 4–6 settimane per spessore foglio personalizzato + nuova attrezzatura LWD. |
| Spedizione | Aerea (DHL, FedEx) per prove; marittima (FCL) per produzione. |
| Pagamento | T/T per prove; T/T o L/C a vista per produzione. |
Dipende dal tuo obiettivo di densità di corrente. Sotto 300 mA/cm², la differenza è marginale — entrambi i tipi di rete funzionano adeguatamente. Sopra 350 mA/cm², la gestione delle bolle di gas diventa il meccanismo di perdita dominante, e le aperture a diamante a parete liscia della rete espansa mostrano tipicamente 15–30 mV in meno di sovrapotenziale delle bolle rispetto a una rete tessuta equivalente. Possiamo fornire entrambi i tipi — fornisci la tua densità di corrente target e ti consiglieremo, oppure possiamo inviare fogli campione di ciascuno per test comparativi su cella singola.
Sì. Inviaci un campione della tua rete attuale — misureremo LWD, SWD, larghezza del filo, spessore del foglio e area aperta, quindi produrremo una rete espansa che corrisponda a questi parametri nel tuo grado di nichel specificato. Questo è un comune primo passo quando gli OEM di elettrolizzatori stanno qualificando una seconda fonte.
Non da DLX. I nostri utensili per presse di espansione sono realizzati con materiali compatibili con il nichel. Questo è uno dei motivi per cui abbiamo portato l'espansione internamente — le officine di espansione terze parti che utilizzavano matrici di acciaio standard introducevano contaminazione da ferro che appariva nelle analisi post-mortem degli elettrodi dei nostri clienti. Abbiamo eliminato quella variabile.
Sì. La rete espansa accetta nichel Raney elettrodepositato, rivestimenti catalitici a spruzzo termico e strati catalitici rivestiti a slurry. Poiché la superficie del filo è piana anziché curva come nel filo tessuta, l'uniformità dello spessore del rivestimento è tipicamente migliore. Le aperture a diamante sono abbastanza grandi da permettere un drenaggio pulito della soluzione di rivestimento — nessun ponte o intasamento delle aperture.
Nuove combinazioni di LWD e larghezza del filo richiedono nuove attrezzature di espansione — tipicamente un set di matrici di taglio. Il tempo di consegna delle attrezzature è di 3–4 settimane. Una volta attrezzati, produciamo fogli di prova per la tua valutazione. Se l'investimento in attrezzature è significativo, solitamente lo ammortizziamo sul primo ordine di produzione. Contattaci con i tuoi parametri di rete target e ti forniremo una valutazione di fattibilità delle attrezzature entro 48 ore.


 english
 français
 Deutsch
 Italiano
 Русский
 Español
 português
 Nederlandse
 ελληνικά
 日本語
 한국
 中文
 العربية
 हिन्दी
 Türkçe
 indonesia
 tiếng Việt
 ไทย
 বাংলা
 فارسی
 polski
