
5s
+1
Submission successful!

|
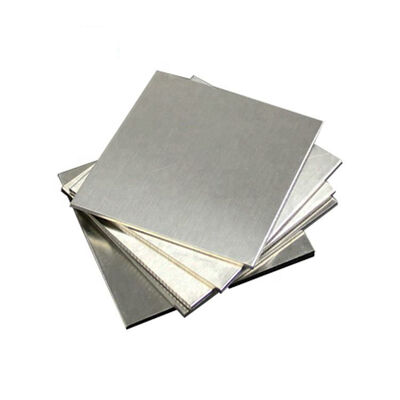
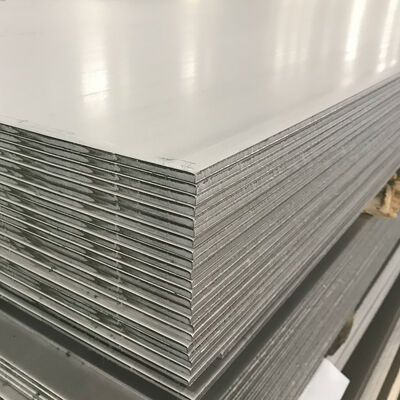
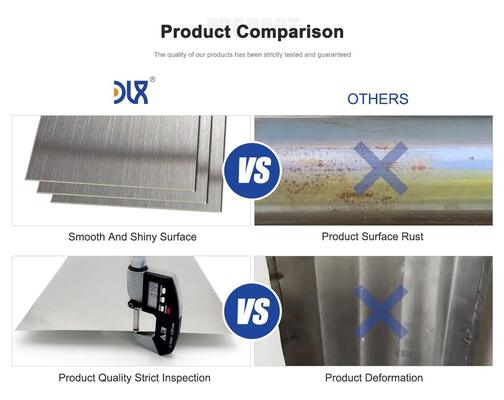
| Marchio: | DLX |
| Numero di modello: | 1J22 |
| MOQ: | 5KG |
| Termini di pagamento: | L/C,D/A,D/P,T/T,VTB |
| Capacità di fornitura: | 1200 tonnellate al mese |
Progettato per nuclei di trasduttori magnetostrittivi ad alta potenza, macchine elettriche aeronautiche e attuatori elettromagnetici sensibili, i nostri fogli di ferro-cobalto magnetici morbidi di precisione 1J22 (Hiperco 50) offrono un'induzione di saturazione ultra-elevata (2,4T), una risposta magnetostrittiva superiore e tolleranze di spessore ristrette.

Apparecchiature per la pulizia a ultrasuoni ad alta potenza, array sonar e attuatori di micro-spostamento di precisione richiedono materiali di nucleo in grado di convertire la massima energia elettromeccanica sotto intensi campi magnetici. Il foglio di lega magnetica di ferro-cobalto di precisione 1J22 Hiperco 50 soddisfa questi requisiti ingegneristici critici combinando circa il 50% di cobalto con ferro ad alta purezza e affinamento del grano di vanadio, garantendo una deformazione magnetostrittiva superiore (λs ≈ 60–80×10⁻⁶) e un'elevata induzione di saturazione magnetica.
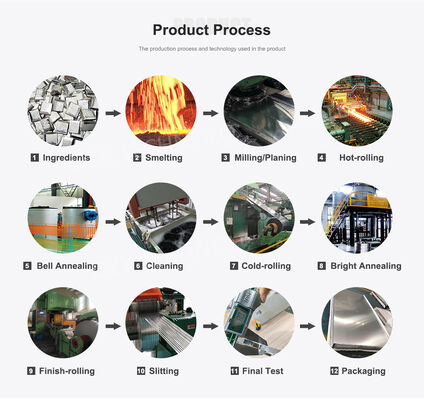
Prodotti tramite fusione a induzione sotto vuoto (VIM) avanzata, rimeltura elettroslag (ESR) e laminazione a freddo di precisione multi-rullo, il nostro foglio di lega magnetica di ferro-cobalto di precisione 1J22 Hiperco 50 presenta bordi del grano ultra-puliti, inclusioni non metalliche minime e una trama cristallografica uniforme. Tolleranze di spessore ristrette e taglio controllato dello stress garantiscono zero micro-crepe e un'elevata precisione dimensionale durante lo stampaggio di precisione, il taglio laser e l'impilamento di nuclei laminati.
| Parametro | Valore standard / Intervallo di specifica |
|---|---|
| Grado del materiale | 1J22 / Hiperco 50 / FeCo50V2 / Vacoflux 50 |
| Composizione chimica (in peso%) | Co: 49,0 - 51,0%, V: 0,80 - 1,80%, Mn: <= 0,30%, Si: <= 0,30%, C: <= 0,04%, Fe: Bilanciato |
| Intervallo di spessore | Da 0,05 mm a 3,50 mm (foglio laminato a freddo personalizzato, nastro e nastro) |
| Intervallo di larghezza | Da 10 mm a 300 mm (tolleranze di taglio di precisione fino a +/- 0,05 mm) |
| Stato di consegna | Laminato a freddo (stato duro per lo stampaggio) o stato ricotto |
| Finitura superficiale | Ricotto brillante, decapato o rivestimento isolante inter-laminare personalizzato |
| Induzione magnetica di saturazione (Bs) | Da 2,35 T a 2,40 T (tipico 2,40 T dopo ricottura magnetica) |
| Permeabilità magnetica massima (μm) | >= 5,0 mH/m (>= 40.000) |
| Forza coercitiva (Hc) | <= 40 A/m |
| Magnetostrizione di saturazione (λs) | (60 - 80) x 10⁻⁶ |
| Temperatura di Curie | Da 930°C a 950°C |
| Densità | 8,20 g/cm³ |
| Resistività elettrica | 0,40 uOhm.m a 20°C |
| Intervallo di durezza dopo ricottura | 190 - 230 HV |
Con una densità di flusso di saturazione che raggiunge 2,4 Tesla, la più alta tra tutte le leghe magnetiche morbide commerciali, questo materiale consente ai team di ingegneri di ridurre il volume del nucleo e il peso complessivo fino al 30% rispetto all'acciaio al silicio tradizionale o alla permalloy nichel-ferro nei generatori aeronautici, nei motori compatti e negli assemblaggi di trasformatori ad alto flusso.
Possedendo un coefficiente di magnetostrizione di saturazione positiva eccezionalmente forte, il foglio di precisione 1J22 Hiperco 50 produce un potente allungamento meccanico quando magnetizzato. Questo elevato fattore di accoppiamento elettromeccanico garantisce la massima radiazione di energia acustica e un'elevata efficienza di uscita acustica nei trasmettitori sonar subacquei e nei trasduttori a ultrasuoni industriali.
Con una temperatura di Curie superiore a 930°C, la lega 1J22 preserva un'elevata capacità di flusso magnetico e una permeabilità stabile anche in condizioni operative a temperature elevate severe, prevenendo il degrado dell'uscita o la deriva termica magnetica nei sistemi di propulsione aerospaziale.
L'aggiunta di vanadio raffinato e le sequenze di riduzione a freddo controllate ottimizzano la mobilità delle pareti del dominio magnetico e limitano l'ingrossamento del grano durante il trattamento termico magnetico finale. Questo controllo metallurgico riduce significativamente la perdita per isteresi e minimizza il riscaldamento per correnti parassite nelle operazioni in campo alternato a frequenza medio-alta.
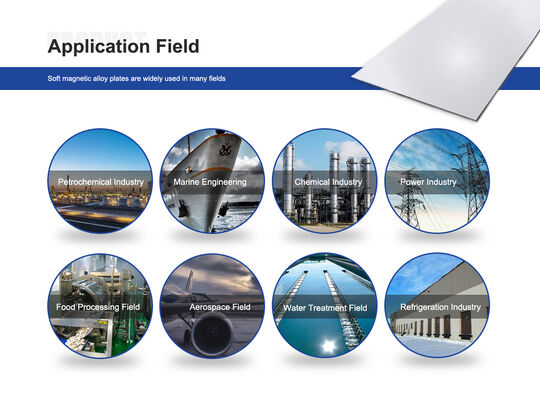
Serve come elemento di guida magnetostrittivo vitale in saldatrici a ultrasuoni ad alta intensità, trasduttori per pulizia industriale, trasmettitori sonar, ecoscandagli acustici e attuatori di micro-posizionamento di precisione.
Applicato in starter-generator aeronautici ad alta densità di potenza, unità di potenza ausiliarie (APU), componenti magnetici radar e statori e rotori di motori elettrici leggeri speciali.
Utilizzato in valvole magnetiche ad azione rapida, attuatori di iniettori diesel common-rail, azionamenti per otturatori ottici di precisione e sistemi di deflessione elettromagnetica per la guida del fascio che richiedono una risposta a livello di millisecondi.
Progettato per scatole di schermatura a campo magnetico ultra-elevato, pezzi polari di focalizzazione per risonanza magnetica medica e componenti di guida del fascio di acceleratori di particelle in cui le leghe di schermatura standard raggiungono facilmente la saturazione.
DLX gestisce una catena di produzione metallurgica end-to-end che copre la fusione a induzione sotto vuoto (VIM), la rimeltura elettroslag (ESR), la laminazione a freddo multi-rullo di precisione e il livellamento automatico a tensione. Questa lavorazione completa garantisce livelli ultra-bassi di gas interstiziali (C, S, P <= 0,02%), eccezionale purezza della fusione e rigorosa uniformità chimica in ogni lotto.
Dotato di impianti di taglio CNC di alta precisione e stampaggio progressivo, DLX fornisce nastri laminati a freddo continui, profili di lamiera stampata personalizzati e rivestimenti isolanti ossido/inorganici inter-laminari ad alta temperatura personalizzati secondo disegni CAD per un assemblaggio immediato del nucleo.
Con una capacità produttiva unificata di 1.200 tonnellate al mese su linee specializzate per leghe magnetiche morbide ad alta temperatura e di precisione, DLX supporta quantità minime d'ordine flessibili per la prototipazione pilota, nonché consegne di volumi stabili per fornitori di elettronica e aerospazio di primo livello a livello globale.
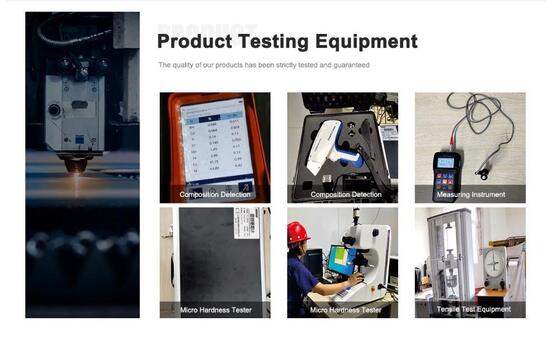
Ogni lotto di produzione viene sottoposto a rigorosi controlli della composizione chimica tramite spettrometria a lettura diretta, micro-tolleranze dimensionali tramite calibri laser e parametri magnetici (Bs, Hc, μm) tramite test con grafico di isteresi a circuito chiuso. Forniamo profili dettagliati di trattamento termico magnetico (protocolli a idrogeno secco/sottovuoto) per garantire che i clienti raggiungano le proprietà target ottimali.
Il foglio 1J22 laminato a freddo possiede un'elevata tensione del reticolo interno e un'elevata durezza, con conseguente bassa permeabilità iniziale e forza coercitiva elevata. La ricottura finale in un ambiente a idrogeno secco o ad alto vuoto a 820°C–860°C allevia lo stress da lavorazione a freddo, promuove la crescita controllata dei grani e raggiunge l'equilibrio di ordinamento atomico richiesto per minimizzare la forza coercitiva (Hc) e sbloccare la piena induzione di saturazione di 2,4T.
Mentre 1J79 (80% Ni Permalloy) offre una permeabilità iniziale più elevata a campi magnetici estremamente deboli, la sua induzione di saturazione è limitata a circa 0,75T–0,80T. 1J22 fornisce tre volte la capacità di flusso (2,4T) e una deformazione magnetostrittiva molto più elevata, rendendolo l'unica scelta praticabile per nuclei ad alta densità di potenza, statori compatti e driver di trasduttori attivi.
Attraverso la laminazione a freddo di precisione multi-rullo e l'ispezione automatica continua dello spessore, DLX mantiene tolleranze di spessore entro +/- 0,003 mm a +/- 0,005 mm su spessori sottili (da 0,05 mm a 0,50 mm), garantendo fattori di impilamento del nucleo coerenti e una distribuzione uniforme del flusso negli stack laminati.
Sì. DLX fornisce servizi di taglio laser di precisione personalizzato, micro-stampaggio e sbavatura basati su disegni CAD/tecnici del cliente, inclusi rivestimenti di ossidazione superficiale o isolamento inorganico specializzato in grado di resistere alle successive temperature di ricottura magnetica.
I nastri e i fogli tagliati vengono trattati con agenti neutrali antiruggine, intercalati con carta protettiva, sigillati sottovuoto con essiccante assorbente l'umidità in sacchetti barriera in lamina resistenti e imballati in casse di compensato rinforzate di grado export per prevenire vibrazioni durante il transito, distorsioni fisiche ed esposizione all'umidità.


 english
 français
 Deutsch
 Italiano
 Русский
 Español
 português
 Nederlandse
 ελληνικά
 日本語
 한국
 中文
 العربية
 हिन्दी
 Türkçe
 indonesia
 tiếng Việt
 ไทย
 বাংলা
 فارسی
 polski